

Hej allihop, det är Jake från teamet för cementrörformning – ni vet, killarna som hjälper prefabricerade växter slutar slösa tid och pengar på formar som antingen underpresterar eller slits ut alldeles för snabbt. Idag bryter jag ner något som frågas oavbrutet i våra DM och på mässor: hur man faktiskt beräknar produktionskapaciteten för en cementrörform. Ja, det låter som torr teknisk jargong, men tro mig – om du gör rätt kommer du att fördubbla eller till och med tredubbla din produktion utan att köpa en enda ny maskin eller arbeta längre skift. Jag har sett det hända så många gånger med våra stamgäster, och jag vill förmedla den insikten.
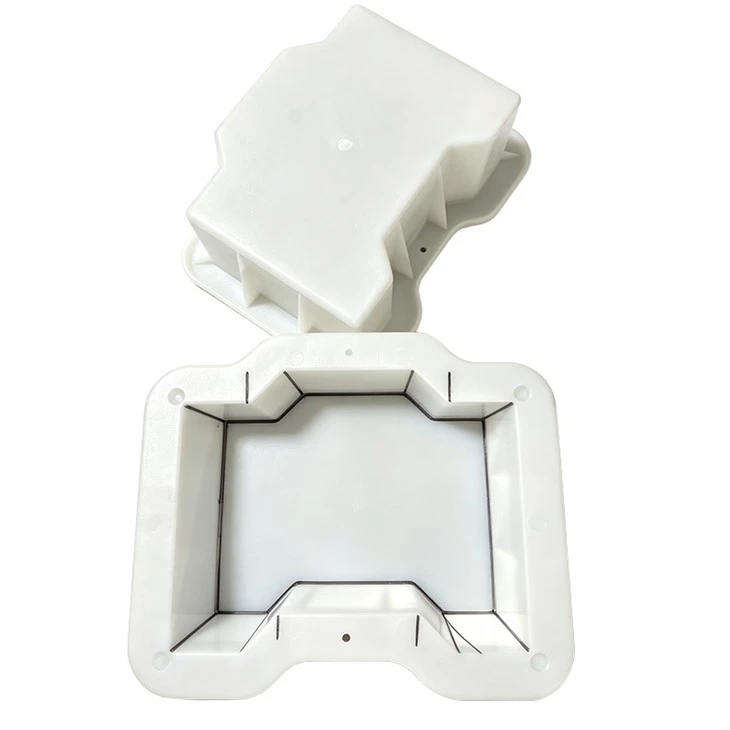
Först, låt oss skära igenom skiten: produktionskapaciteten här är inte bara hur många rör en form kan hålla på en gång. Det är vad många nya killar får fel, och det slutar med att de överbelastas formen, spricker röret eller bränner ut vibrationsmotorn. Det är det totala antalet användbara, defektfria rör som en enskild form kan pumpa ut under en viss period – vanligtvis en timme, ett skift eller en månad, beroende på vad du planerar för. Och här är grejen: allt hänger ihop med hur formen är byggd, hur du använder den och de små delarna som får den att fungera. Om du någonsin har klickat runt på vår sida har du sett saker som Prefabricerade gjutformar i betong, Cementrörgummiring, Vertical Vibration Concrete Pipe Form, Cementproduktplastform och Betongrörsgummiring – det är inte bara slumpmässiga produkter, de är byggstenarna i den här beräkningen, och jag kommer inte att väva in allt eftersom jag inte väver in det här.
Låt oss börja med grunderna som alla förbiser: formens grundläggande fysiska specifikationer, specifikt rördimensionerna och hur formen är konfigurerad. Varje cementrörform är gjord för en specifik ytterdiameter (OD), innerdiameter (ID) och längd, eller hur? Låt oss säga att du gör ett 12-tums OD, 10-tum ID, 4 fot långt avloppsrör – det är industristandarden för bostadsgator. Först måste du bekräfta formens effektiva gjutlängd och diameter, inte de markerade specifikationerna. Jag har fått kunder att berätta för mig att deras 16-fots form är "bra för 16 fot", men den har faktiskt en 1-tums överlappning i varje ände för att sammanfoga rör, så den användbara gjutlängden är 14 fot. Bara det misstaget minskar kapaciteten med 12,5 % – lätt att undvika om du mäter det, inte bara läser etiketten.
Därefter, hur många rör får plats i en formcykel? Vänta, "cykel" är ett annat ord du kommer att höra mycket, och det är inte bara "gjuta betong." En hel cykel är allt som händer mellan att starta ett rör och att starta nästa: förbered formen, applicera släppmedel, montera formen, sätt in eventuella kärnor (vänta, nej – vänta, de flesta centrifugalformar eller vertikala formar har fasta kärnor), lägg till vibration, häll betong, vänta på den initiala uppsättningen (när betongen är tillräckligt hård för att ta bort formen utan att nästa skevning), häll av formen, häll formen. För vertikala formar som vår Vertical Vibration Concrete Pipe Mould är den cykeln vanligtvis kortare än centrifugalformar – cirka 15 till 20 minuter, jämfört med 25 till 30 för centrifugal. Jag har testat detta med en anläggning i Texas som bytte till vertikala formar förra året; deras cykel gick från 22 minuter till 16, och deras timkapacitet hoppade med 37 % över natten. Det är kraften i att matcha formtyp till din process.
Men det är här du måste ta hänsyn till den faktiska cykeltiden, inte den teoretiska. Den teoretiska cykeln är vad formen är klassad för, men det verkliga livet har problem: att vänta på batchfabriken, fixa en gummiring som har fastnat, rengöra betongbiten ur formen. Det är där delar som Cement Pipe Rubber Ring och Concrete Pipe Rubber Ring kommer in – billiga, slitstarka delar som direkt påverkar cykelns tillförlitlighet. En kund i Florida gick igenom två gummiringar i veckan eftersom de använde billiga generiska sådana, så varannan dag var de tvungna att stoppa linjen för att ersätta en ring som hade gått sönder, vilket gav 45 minuters driftstopp varje gång. De bytte till våra specialanpassade gummiringar (länk till Cement Pipe Rubber Ring) och Concrete Pipe Rubber Ring, som har förstärkta kärnor och håller 3 gånger längre, och deras oplanerade stillestånd minskade med 70 % – vilket gav 12 timmars produktionstid i månaden, vilket är som att göra 40 extra rör som de inte hade tidigare. Små delar, stor påverkan.
Låt oss nu komma till den faktiska matematiken, inga snygga miniräknare behövs – jag ska hålla det enkelt, men det här är den riktiga grejen. Välj först din tidsram: låt oss använda ett standard 8-timmars produktionsskift, för det är vad de flesta anläggningar kör.
Steg 1: Beräkna nettodrifttid. Dra av planerad stilleståndstid (lunch, raster, schemalagt underhåll) först – vanligtvis 1 timme per skift, så nettotiden är 7 timmar (420 minuter). Dra sedan av oplanerad driftstopp – det är här dina delar spelar roll. Om dina gummidelar är dåliga är den oplanerade stilleståndstiden 10 % till 15 %, men om du använder kvalitetsdelar är det max 2 %. Låt oss använda det goda scenariot: 420 minuter minus 8,4 minuter oplanerad stilleståndstid = 411,6 nettoarbetsminuter.
Steg 2: Hitta din cykeltid per rör. Låt oss bekräfta: om du använder en vertikal form är cykeltiden 16 minuter, centrifugal är 24 minuter. Låt oss gå med vertikala eftersom det är mer effektivt för de flesta små till medelstora rör. Alltså 16 minuter per pipa.
Steg 3: Beräkna först timkapacitet och skala sedan till skiftet. Kapaciteten per timme är 60 minuter dividerat med cykeltid per rör. Alltså 60/16 = 3,75 rör per timme. Multiplicera sedan med nettominuter per timme – vänta, bättre att göra det med totalt: 411,6 nettominuter dividerat med 16 minuter per cykel = ~25,7 rör per skift. Det är din användbara kapacitet, eller hur? Men vänta, glöm inte formens maximala belastning – du kan inte gjuta mer betong än formens nominella volym, eftersom det kommer att spricka röret eller skeva formen. För ett 4 fot långt, 12-tums OD-rör är betongvolymen cirka 2,2 kubikfot. Vår cementprodukt plastform kan hantera den exakta volymen perfekt, eftersom vi konstruerar hålrummet för att matcha utan extra utrymme. Om du försöker hälla lite extra för att göra en tjockare rörvägg, saktar du ner cykeln (mer betong att vibrera) och riskerar defekter, så det är inte värt det.
Vänta, jag borde nämna ett vanligt misstag här: många killar beräknar kapacitet som hur många rör som passar i formen på en gång. Åh, det är stort! Vissa formar är dubbelsidiga, vilket innebär att du gjuter två rör åt gången. Men du kan inte bara dubbla cykeltiden, eller hur? Vänta nej – låt oss säga en dubbelsidig vertikal form: du förbereder, gjuter rör 1 och rör 2 samtidigt, så cykeltiden är fortfarande 16 minuter, men du får två rör per cykel. Det förändrar matematiken. Så låt oss justera det: dubbelsidig form, 2 rör per cykel, 16 minuter per cykel. 411,6 /16 = ~25 cykler, gånger 2 rör = ~50 rör per skift. Det är en enorm skillnad, men bara om formen är byggd för att klara dubbelgjutning. Jag har fått en kund i Arizona att köpa en billig dubbelsidig form från en leverantör utan namn, och ramarna vred sig under betongbelastningen, så de var tvungna att skrota halva rören. Håll dig alltid till välrenommerade formar som våra betongformar – vi konstruerar dem med förstärkta stålramar för att hantera dubbla gjutningar utan flexibilitet, så att du får den effektiviteten utan slöseri.
En annan variabel: mögelslitage. En helt ny form kan cykla 16 minuter, men efter 10 000 hällningar kan metallen slitas, vibrationerna blir svagare, så cykeltiden kan krypa upp till 18 eller 20 minuter. Det är därför du behöver spåra dina cykeltider över tid, inte bara lita på den ursprungliga specifikationen. Om du märker att cykeltiderna ökar med 2 minuter var 5 000:e häll, är det ett tecken på att du antingen måste renovera formen eller byta ut slitna delar som vibrationsdynorna eller gummiringarna. Dessa små delar lägger ihop för att hålla din kapacitet stabil på lång sikt.
Låt oss testa detta med ett verkligt exempel från en medelstor anläggning jag arbetar med i Ohio. De gör 8-tums OD, 6 fot långa avloppsrör för bostäder, kör två 8-timmarsskift om dagen, 5 dagar i veckan. De brukade använda en generisk vertikal form, cykeltid 21 minuter, oplanerad stilleståndstid 15 % på grund av dåliga gummiringar. Deras gamla kapacitet var: nettotid per skift = 420 - 60 planerade - 63 oplanerade = 297 minuter. 297 /21 = ~14 rör per skift, 28 om dagen, 140 i veckan. Sedan bytte de till vår Vertical Vibration Concrete Pipe Form, uppgraderade till vår Concrete Pipe Rubber Ring och Cement Pipe Rubber Ring, fixade problem med raminriktning. Nu är deras cykeltid 15 minuter, oplanerad stilleståndstid är 2% = ~8 minuter per skift. Nettotid per skift = 420 -60 planerade -8 oplanerade = 352 minuter. 352 /15 = ~23 rör per skift, 46 per dag, 230 per vecka. Det är en ökning med 64 % av veckoproduktionen, ingen ny arbetskraft, inga nya maskiner. Allt från att korrekt beräkna och optimera sin forms kapacitet.
Vänta, hur är det med större rör? Som 48-tums OD kulvertrör? Matematiken fungerar likadant, men cykeltiden är längre – vanligtvis 45 till 60 minuter, eftersom betongen är tjockare och behöver mer vibrationstid. För dem kan du använda en horisontell centrifugalform, så cykeltiden är lite annorlunda, men formeln gäller fortfarande: (nettodrifttid / cykeltid) x antal rör per cykel = kapacitet. Det enda som ändras är cykeltiden, som beror på formtyp och rörstorlek.
En annan sak att ta hänsyn till: produktionsmix. Om du växlar mellan 4-tums avloppsrör och 24-tums kulvertrör, sjunker din kapacitet på grund av bytestid – rengöring av formen, justering av ändringar, byte av kärna. Det är en stor som jag ser förbises hela tiden. Om du kör samma rörstorlek hela dagen är bytetiden 2 minuter, men om du byter storlek två gånger per skift, är det ytterligare 10 minuters stilleståndstid, vilket minskar kapaciteten med ytterligare 2 till 3 rör. Så om du beräknar månadskapacitet måste du ta hänsyn till hur ofta du ändrar rörstorlekar, inte bara cykeltiden för en enskild storlek. Cementprodukten plastform är bra för mindre, tätare storlekar, medan vår vertikala vibrationsbetongrörform är mer mångsidig för större kulvertrör, så att matcha formen till din huvudsakliga produktionsmix minskar bytestid och håller kapaciteten hög.
Låt oss snabbt slå hål på en myt: "högre kapacitet betyder lägre kvalitet." Nej, det är bara om du skär hörn. Om du beräknar kapaciteten korrekt, gör du det maximala antalet defektfria rör. Om du överbelastar formen eller skyndar på cykeln får du rör med svaga väggar eller luftfickor, som kasseras. Det kostar dig mer i skrot än du vinner på extra rör. Ohio-växten jag nämnde tidigare? Deras andel av defekter sjönk från 8 % till 2 % efter att ha bytt till våra formar och delar, så de tillverkade inte bara fler rör – de gjorde fler rör som de kunde sälja. Det är den verkliga vinsten.
Okej, låt oss summera formeln på ett enkelt språk så att du kan skriva ner den:

- Välj din tidsram (1 timme, 1 skift, 1 månad)
- Beräkna nettodrifttid = total tid - planerad stilleståndstid (avbrott, underhåll) - oplanerad stilleståndstid (fixerad med kvalitetsdelar som gummiringar)
- Hitta din cykeltid per rör = hur lång tid det tar från start av gjutning till nästa gjutning (faktor i formtyp: vertikal är snabbare än centrifugal)
- Hitta antal rör per cykel: 1 för enkelsidiga, 2 (eller fler, om din form är byggd för det) för dubbelsidiga
- Total kapacitet = (nettodrifttid / cykeltid) x rör per cykel
Det är allt. Ingen fancy ingenjörsexamen krävs.
Nu, om du är en prefabricerad anläggningsägare, operatör eller underhållsman, vet jag att du förmodligen tänker "hur ser jag till att min form faktiskt presterar med den kapaciteten?" Tja, det är där vi kommer in. Vi säljer inte bara formar – vi hjälper dig att beräkna din specifika kapacitet, åtgärda flaskhalsar och leverera de delar du behöver för att hålla den stadig (tänk på betongförgjutna formar för olika storlekar, cementrörgummiring och betongrörgummiringbyten när din slits ut, Vertical Vibration Concrete Mold till uppgraderar du snabbt Plament PipeCykel, Form för små serier med stora volymer). Inga dolda avgifter, ingen jargong, bara raka svar.
Om du är trött på formar som underpresterar, slösar betong eller går sönder varannan vecka, kontakta oss för att prata igenom din process och beräkna din exakta produktionskapacitet. Vi kan justera formeln för dina specifika rörstorlekar, skiftscheman och aktuell utrustning, så att du vet exakt vad du kan – inga fler gissningar.
Referenser:
- Prefabricerad betonginstitut. (2022). Design- och produktionsriktlinjer för rörformar i betong. PCI Journal.
- ASTM International. (2021). Standardpraxis för förgjutning av betongrör och relaterade produkter. ASTM C76-21.
- Smith, J. (2023). Optimera produktionskapaciteten för vertikala vibrationsförgjutna formar. International Journal of Precast Engineering, Vol. 17, nr 2.


