

När det gäller att installera tung industriell utrustning som en maskin för tillverkning av cementstolpar är korrekt markförberedelse inte bara ett första steg – det är grunden för konsekvent produktion, lång maskinlivslängd och säkerhet på arbetsplatsen. Som leverantör av utrustning för tillverkning av betongstolpar har jag sett alltför många projekt spåra ur av överhoppade eller hasade markförberedelser: maskiner som växlar mitt i cykeln, ojämn betonghärdning och kostsamma reparationer som kunde ha undvikits med avsiktlig planering. Över 12 år i den här branschen har jag arbetat med dussintals kunder över hela Nordamerika, Sydostasien och Mellanöstern, och jag kan utan att tveka säga att markförberedelseprocessen varierar beroende på den specifika utrustningen du installerar, platsförhållanden och produktionsskala. Idag bryter jag ner exakt vad som krävs för att göra din produktionslinje för cementstolpar redo för drift.

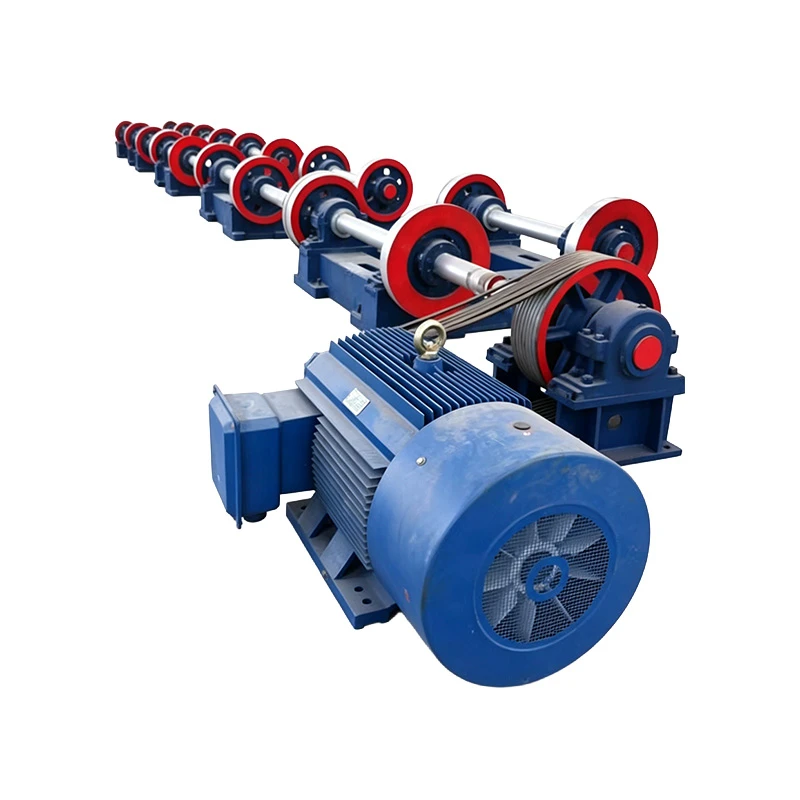
Låt oss först klargöra varför markförberedelser inte är förhandlingsbara för maskiner som utrustning för tillverkning av betongstolpar. Hela processen för att tillverka betongstolpar är beroende av precision: svetsning av armeringsburar av stål till exakta mått, spinning av våt betong med hög centrifugalkraft för att eliminera tomrum och behåll formen i styva stålformar. Om maskinens bas inte är jämn, ens med några millimeter, kommer den slutliga stolpen att ha ojämn väggtjocklek, eller så blir svetsprocessen på armeringshållaren inkonsekvent – vilket leder till strukturella fel längre fram. För sammanhanget väger en standard 12-meters betongstolpe ungefär 2 000 kg, och när man räknar in vikten av råmaterial, färdiga stolpar och hjälputrustning kan den totala belastningen på din maskins fundament överstiga 100 ton. Det är ett stort tryck för marken att hantera, vilket är anledningen till att en helhetslösning aldrig fungerar.
Låt oss börja med det kritiska första steget: webbplatsutvärdering. Innan du ens gräver eller gjuter betong måste du bedöma tre nyckelfaktorer: markens bärförmåga, dränering och tillgänglighet. Jordens bärförmåga är den maximala vikt som marken kan bära utan att sätta sig, och det är det vanligaste misstaget som nya anläggningsägare gör. För maskiner som en betongstångssvetsmaskin eller en betongstångscentrifugalspinningsmaskin rekommenderar vi vanligtvis en minsta bärighet på 200 kPa (kilopascal) för småskaliga operationer och 300 kPa för fullskaliga linjer med flera maskiner. Hur testar du detta? Ett enkelt kongenomträngningstest eller en jordborrningsanalys från en lokal geoteknisk ingenjör ger dig den information du behöver. Om din jord har låg bärighet - som lös sand, silt eller fylld mark - kan du inte bara hälla betong ovanpå och kalla det en dag. Du måste förbättra jorden: alternativen inkluderar att komprimera och stabilisera underlaget med ballast, installera stenpelare eller använda djupa grundpelare för att överföra maskinens belastning till stabila jordlager. Hoppa över detta, och inom ett år kommer du att märka att hela produktionslinjen skiftar, justeringen går ut och stolpar som inte uppfyller industrins styrkestandarder.
Nästa upp: dränering. Industrianläggningar, särskilt de som hanterar våt betong och tvättar ner utrustning, behöver ordentlig yta och dränering under ytan för att förhindra att vatten samlas. Stående vatten som sipprar in i jorden kan mjuka upp underlaget, minska bärigheten och orsaka ojämn sättning över tiden. För våra kunder designar vi marksorter med 2 % lutning bort från alla maskinfundament, och vi installerar franska avlopp eller perforerade rör under plattan för att föra bort grundvatten. Jag hade en gång en kund i en kustregion hoppa över dräneringsförberedelser för att spara några tusen dollar, och inom sex månader utvecklade deras betongplatta 12 mm sprickor från jordmättnad – vilket kostade dem 45 000 dollar i reparationer och två veckors förlorad produktion. Klipp inte hörn här: vatten är en tyst fiende till grunden för tunga maskiner.
Nu går vi till de specifika grunderna för kärnutrustningen. Låt oss dela upp detta efter huvudmaskinerna i en typisk produktionslinje för cementstolpar. För det första är själva cementstångsmaskinen i centrum, så dess grund behöver den största precision. De flesta av våra standardmaskiner kräver en förstärkt betongplatta, inte bara ett tunt lager betong. Skivans tjocklek beror på din maskins modell: för små, halvautomatiska linjer rekommenderar vi en 200 mm tjock platta med 10 mm armeringsgaller med 300 mm avstånd, medan helautomatiska linjer behöver 300 mm tjocka plattor med 12 mm armeringsjärn med 250 mm avstånd. Ännu viktigare är att plattan måste utformas med ankarbultsfickor för att hålla maskinens basplatta säkert – dessa bultar är vanligtvis M20 till M30, placerade 150 mm djupt in i betongen och inriktade inom 1 mm från maskinens basmått. För referens, kolla in vår betongstolpsstålformsida för tekniska ritningar som beskriver de exakta maskinens fotavtryck, som vi delar med ingenjörer under platsplaneringen för att säkerställa grundens noggrannhet.
För extrautrustning som svetsmaskinen för betongstång, som hanterar den kritiska tillverkningen av stålförstärkningsburar, har markförberedelserna något andra krav. Svetsmaskiner genererar måttliga vibrationer under drift, så plattan behöver inte vara lika tjock som den huvudsakliga cementstångsmaskinen, men den måste vara jämn inom 0,5 mm över ett 2-meters spann. Ojämna baser kan göra att svetsbrännaren felinriktar sig, vilket leder till svaga svetsar som misslyckas under betonghärdning och belastningsprovning. För mindre svetsstationer väljer vissa kunder en komprimerad grusbas toppad med ett 100 mm betonglager, men jag rekommenderar alltid en armerad platta även för extrautrustning – du slipper behov av framtida utjämning eller reparationer.
Centrifugalspinnmaskinen för betongstång är en annan nyckeldel som kräver noggrant markarbete. Centrifugalspinning använder höga rotationshastigheter (upp till 600 RPM) för att sprida våt betong jämnt längs formens innerväggar, och denna process genererar betydande dynamiska vibrationer. Om fundamentet inte är styvt eller plant, kommer vibrationerna att få hela maskinen att förskjutas, vilket leder till off-center poler och ytfel. För dessa maskiner specificerar vi ett kraftigt förstärkt fundament, ofta med djupa fotfästen som sträcker sig under frostgränsen (ett kritiskt steg i kallt klimat för att förhindra att fundamentet lyfts på vintern). Vibrationerna från spinnmaskiner kan också påverka intilliggande utrustning, så vi rekommenderar att du installerar vibrationsisolerande dynor mellan plattan och maskinbasen om din spinnlinje är i närheten av svets- eller mögellagringsutrymmen.
Uppriktning och utjämning är nästa kritiska steg efter att grunden har härdat. Även med en perfekt byggd platta måste du se till att maskinen är i linje med intilliggande utrustning, som formhanteringskranar eller betongblandningssystem, för att undvika produktionsflaskhalsar. Vi tillhandahåller en detaljerad checklista för uppriktning av varje maskin vi säljer, och vi rekommenderar alltid kunder att använda en precisionslasernivå för att ställa in maskinens bas, och kontrollera både horisontell och vertikal uppriktning inom 0,3 mm tolerans. För automatiska linjer kan en felinriktning på till och med 1 mm mellan cementstångsmaskinen och spinnlinjen göra att formar fastnar eller skadas, vilket leder till timmars stillestånd. Jag arbetade en gång med en kund som skyndade på utjämningssteget för hela sin linje; inom tre månader gick deras formhanteringssystem sönder en gång i veckan, och de var tvungna att anlita ett specialiserat team för att anpassa hela produktionslinjen – vilket kostade dem mycket mer än om de hade tagit sig tid att göra det rätt första gången.
Miljö- och säkerhetshänsyn förbises ofta vid markpreparering, men de är viktiga för långsiktig drift. Avsätt först utrymme runt maskinen för underhållsåtkomst: minst 1,5 meter på alla sidor, plus tillräckligt med utrymme för att flytta färdiga betongstolpar och råmaterial. För brandsäkerhet, se till att grunden och den omgivande marken är obrännbar - så undvik att förvara trä, plast eller andra brandfarliga material inom 3 meter från maskinen. Elektriska ledningar för tillverkning av cementstolpar, svetsutrustning och spinnmaskiner bör dras i underjordiska ledningar för att undvika snubbelrisk och skador från tung utrustnings rörelse. Vi delar alltid detaljerade planer för platslayout med kunder under den första konsultationen, som inkluderar dessa säkerhetshänsyn för att verksamheten ska fungera smidigt.
Låt oss nu prata om en vanlig fråga som kunder ställer: kan jag använda en befintlig platta från en gammal anläggning för att installera ny betongstolpeutrustning? Det korta svaret är kanske, men bara efter en fullständig inspektion. Om den befintliga plattan inte har några sprickor, inte har några tecken på sättning och uppfyller den erforderliga bärigheten, kan du installera maskinen med ytterligare förstärkning. Men om plattan har synliga skador, ojämnheter eller låg bärighet är det mer kostnadseffektivt att gjuta en ny platta speciellt designad för den nya utrustningen. Vi har haft kunder som försöker återanvända gamla plattor och slutar med att spendera mer på reparationer än de skulle ha gjort på en anpassad grund, så klipp inte av här.
Som leverantör av kompletta tillverkningslinjer för betongstolpar, betonar jag att markförberedelse inte är en enda uppgift – det är ryggraden i din produktionseffektivitet. En väl förberedd grund minskar stilleståndstiden med upp till 30 %, förlänger utrustningens livslängd med 5-10 år och säkerställer att varje stolpe du producerar uppfyller lokala strukturella standarder och säkerhetsföreskrifter. För nya anläggningsägare rekommenderar jag att du anlitar en professionell civilingenjör med erfarenhet av industriella maskinfundamenter, inte en totalentreprenör – det här är ett specialiserat jobb som kräver kunskap om tung utrustningsbelastning, dynamiska vibrationer och markmekanik. För småskaliga verksamheter, även om du arbetar med en snävare budget, prioritera jordprovning och dränering framför snygga ytbehandlingar; dessa två steg kommer att göra eller bryta din maskins prestanda.
Innan du avslutar förberedelserna för din webbplats, ta dig tid att korsverifiera alla dina planer med de tekniska specifikationerna för varje utrustning. Till exempel kommer fotavtrycket och belastningskraven för en betongstolpsmaskin att skilja sig från de för en betongstolpscentrifugalspinnmaskin, så använd inte samma fundamentdesign för varje del. Om du någonsin har frågor om specifika krav för någon av vår utrustning – oavsett om det är svetsning, spinning, formdesign eller hela produktionslinjen – finns vårt team alltid här för att hjälpa dig att skräddarsy planer för din plats.
När du är redo att gå vidare med din produktion av cementstolpar är nästa steg att kontakta vårt team för att diskutera dina markförberedande behov, maskinstorlek och produktionsmål. Vi tillhandahåller komplett support från platsplanering till maskininstallation, vilket säkerställer att varje del av din installation är optimerad för konsekvent, högkvalitativ betongstolpeproduktion.
Referenser
- American Concrete Institute (ACI 318-19): Building Code Requirements for Structural Concrete, 2019
- Geotekniskt ingenjörskontor: Riktlinjer för provning av jordbärande kapacitet och grundkonstruktion, 2021
- Concrete Pole Manufacturers Association: Best Practices for Ground Preparation for Heavy Pole Manufacturing Equipment, 2022
- International Organization for Standardization (ISO 10816): Mechanical Vibration – Evaluation of Machine Vibration by Measurements on Non-Rotating Parts, 2019


